Låt oss börja resan
Vad förstör egentligen syntetiska linor snabbast? Nötning förstör linor långt innan hög spänning gör det. Att skydda det viktiga avståndet mellan kärnans styrka och ytslitage är viktigast. Korrekt UHMWPE-förtöjningslinkonstruktion motstår hårda kontaktpunkter. Upptäck optimala skyddande beläggningar och smarta strategier för underhåll av hårdvara.
Snabbt svar
Mest syntetiska förtöjningslinor är inte spänningsutdragna; de är nötningsutdragna. UHMWPE motstår detta genom att justera molekylkedjor, ha en slät yta och genom applicering av beläggningar. Konstruktion och hårdvarans skick är lika viktiga som fiberkvaliteten. Säkra kontaktpunkterna så kommer kärnan att överleva kärlets fulla bruk.
- Slitstyrkan hos belagd HMPE är ungefär 20% högre än när den inte är belagd.
- En specifik vikt på 0,97 innebär att linan flyter och undviker grus på havsbotten.
- Böjningsförhållanden på mindre än 15:1 D/d krossar fibrerna och orsakar slitage på ytan.
Den korta versionen
- Den våta nötningsbeständigheten förblir utmärkt, med 0%-förlust i styrka när HMPE sänks ned i vattnet.
- En 44 mm HMPE-linje transporterar 133,6 ton MBL med låg vikt.
- När saltkristaller sitter i en torkad fläta, beter sig de som små blad.
- En offerhylsa är mycket billigare än att byta ut en 96 mm tross.
- Om en linje har haft en diameterförlust på 10%, eller om det finns smält glaserad fiber, ta ut den och byt ut den.
Siffror värda att komma ihåg
- Förlängningen förblir vid 3-4%, så stöten överförs till hårdvaran och inte till fibern.
- Smältpunkten är runt 145 °C, vilket är under 260 °C för polyester.
- Belagda linjer har överlevt 1 000 timmars ISO 4892-2 UV-exponering.
- Viktfördelen jämfört med ståltråd är cirka 85% lättare.
Vad bär egentligen en förtöjningslina nere vid chocken?

Nötning kan vara dödlig för förtöjningslinor långt innan spänningen uppstår. Varje tidvattencykel drar fiber över stål eller betong under delvis belastning, och en lina som mer eller mindre aldrig är stötbelastad måste fortfarande tas ur bruk på grund av ytskador. Den nötningen avlägsnar material, skapar värme och öppnar flätan för grus.
På returlinan observerar vi kontinuerligt samma tre felzoner. Ögleskarvens kona, linans kontaktyta och den första metern från vinschtrumman. Allt annat ser i allmänhet ut som nytt.
Det här är grejen med friktion. Den behöver inte vara aggressiv. En båt som färdas 300 mm på en dyning, 6 000 gånger dagligen, kommer att skapa ett spår i en mantel mer effektivt än någon storm kan. Den verkliga fienden är det långsamma slipandet, och det är därför UHMWPE-egenskaperna refereras i termer av hur de beter sig på ytan, inte bara i draghållfasthetstal.
⚠ Varning: Om ett rep testas dåligt visuellt vid skarvkonan är det troligtvis dåligt längs hela arbetssektionen. Skarva aldrig om och placera ut det på nytt.
Innan du läser vidare, ställ dig själv dessa två frågor. Ärligt talat, hur grova är dina klossar nuförtiden? Och när var senaste gången någon drog en hand längs hela längden på dina primära linor?
Fiberanatomi: Vad som sitter inuti flätan
Den enkla betydelsen av UHMWPE-rep är den som härleds direkt från kemin. För att polyeten ska bete sig mindre som plast och mer som strukturfiber måste kedjorna vara tillräckligt långa, och det är ultrahögmolekylär polyeten. Den mesta maritima dokumentationen hänvisar till materialet som högmodulär polyeten, och det är faktiskt samma material.
- Kedjejustering: Gel-spinning justerar polymerkedjorna nästan parallellt, och det är därifrån styrkan kommer.
- Fiberdensitet: Det färdiga UHMWPE-fiberrep har en specifik vikt på 0,97, vilket betyder att den flyter i havsvatten.
- Ytkaraktär: Ett draget filament som är slätt och vaxartat, vilket ger den naturligt låga UHMWPE-friktionskoefficienten.
- Fuktbeteende: Våt UHMWPE-rephållfastheten är i huvudsak densamma som torr, med mycket låg vattenabsorption.
Det är så UHMWPE-applikationer har uppstått med samma grundläggande fiber, från fartygsförtöjning till djuphavsvattenbruk, tunga lyft till terrängbärgning. Samma molekyl, mantlad på en mängd olika sätt.
Det finns en sak som är oegentlig att säga först. Fibern smälter runt 145°C och polyestern tar 260°C. Den skillnaden är inte akademisk vid en vinschtrumma som genererar friktionsvärme under en lång utkastning, och vi återkommer till denna punkt.
Förklaring av slitstyrkan hos UHMWPE-förtöjningslinor!

Det här är den del som ska markeras. Nio mekanismer som arbetar parallellt, där var och en utför en del av uppgiften, och var och en har ett annat felläge när det ignoreras helt.
1. Molekylär kedjejustering låter ytan skjuvas snarare än att fastna
I parallella kedjor glider den slipande kanten över filamentets plan snarare än att fånga en upphöjd ögla och slita ut den. Denna enda strukturstycke skiljer högpresterande rep från vanliga syntetiska material, och det är därför en tunnare HMPE-lina ibland håller längre än en tjockare polyesterlina på samma kloss.
- Skjuvning över hak: Längs linjerade filament hakar inte den grova kanten fast och bryter filamenten.
- Färre lösa trådar: Med tät molekylär packning finns det praktiskt taget ingen fiber att gripa tag i med hårdvaran.
- Jämn lastdelning: Justerade kedjor delar lasten, så inget enskilt filament utsätts för en spik.
- Förutsägbar luddighet: Ytskador observeras som enhetlig ludd, och det är mycket lättare att inspektera än slumpmässiga snitt.
2. En låg friktionskoefficient håller värmen borta från kärnan
Temperaturhöjning från friktion sker vid mycket lägre temperaturer än smälttemperaturen för polyeten, och friktionsvärme är en induktion till smältning.
Mindre friktion leder till mindre värmeenergi, och eftersom fiberytan är hal är glaserade områden på en väl specificerad linje vanligtvis ett tecken på hårdvaruproblem snarare än fiberproblem. Vi anser inte att glasering är ett fel.
- Kylare kontaktlinser: Mindre friktion innebär en mindre temperaturökning i ett mindre område över en längre vinschutlösning.
- Minskad inre gnidning: De släta inre filamenten, som är i kontakt med varandra i flätan, smälter inte samman.
- Enklare hårdvarupassage: Linan går genom keiler med lågt motstånd med mindre arbetskraft.
- Tidig varningssignal: En hård, blank glasering indikerar vanligtvis att rullen kärvar, och inte att repet har slitits ut.
3. Beläggningskemi fungerar som den bara fibern inte kan
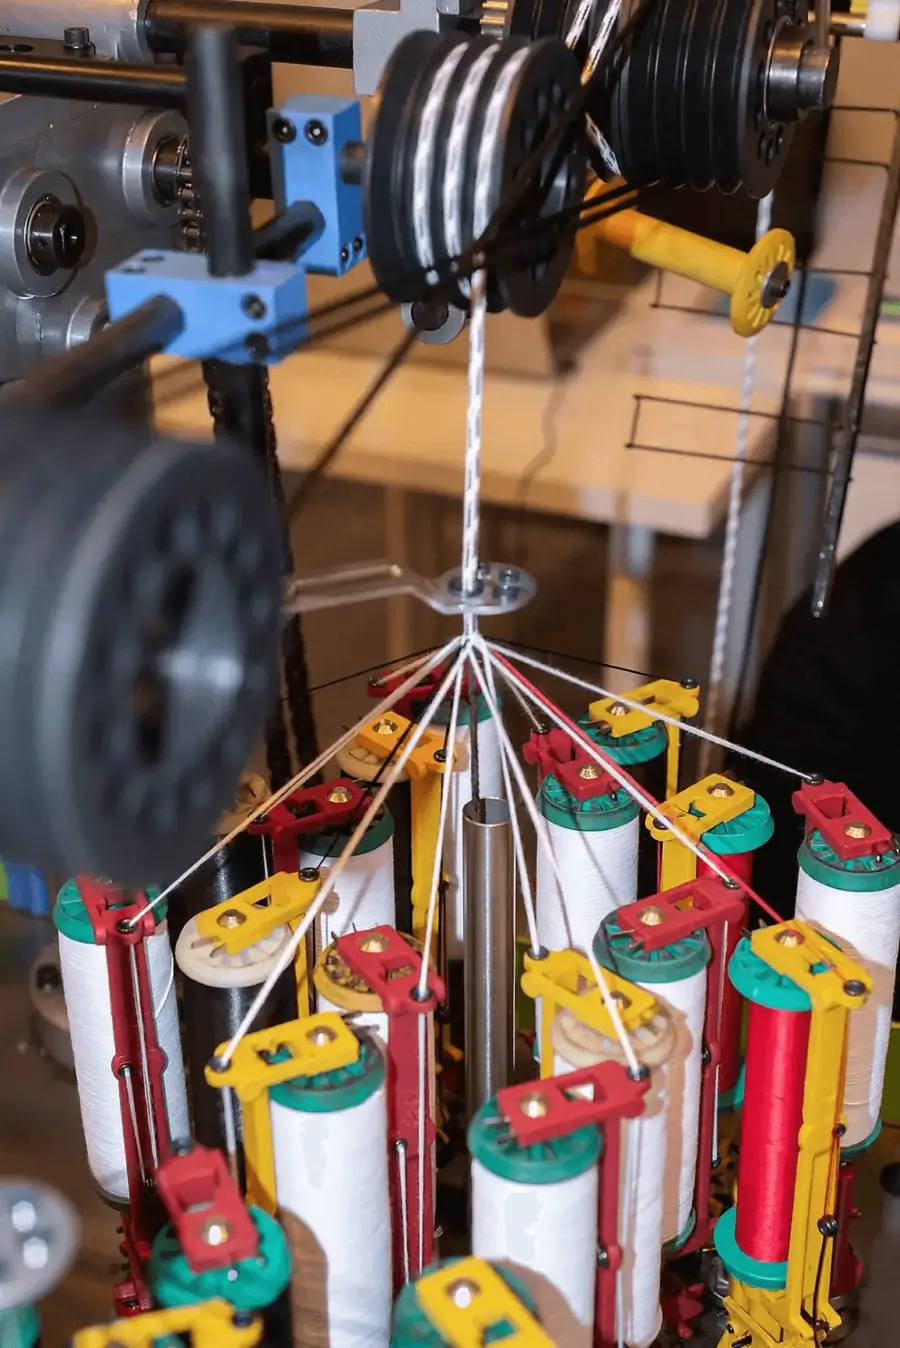
Bar HMPE är glatt men inte armerat. De mellanliggande områdena är fyllda med en beläggning baserad på polyuretan, vilket hindrar salt från att tränga in och ökar ytans hårdhet. Vår DMX-beläggning ger en ökning av nötningsbeständigheten på cirka 20%, plus en bevisat längre livslängd, vilket på en 96 mm tross resulterar i betydande besparingar per kajcykel.
- Saltbarriär: Beläggningen säkerställer att slipande kristaller aldrig når flätans bärande kärna.
- Ythärdning av ytan: Vid första körningen tar ett härdat polymerlager betongen och det rostiga stålet istället för fibern.
- Intern smörjning: Friktion mellan trådar under dynamisk cykling minskas genom beläggning mellan trådarna.
- UV-skydd: Behandlade linjer har bibehållit strukturen efter 1 000 timmars kontinuerlig ISO 4892-2-exponering.
4. Flätgeometrin avgör var slitage faktiskt landar
De flesta köpare inser inte hur mycket kontaktgeometrin förändras av konstruktionen. Den 12-trådiga enkelflätan plattas ut under spänning och fördelar lasten över ett bredare område. Dubbelflätan behåller sin runda form och fokuserar spänningen på en mindre yta. Båda misslyckas, det finns inget rätt eller fel, de är helt enkelt olika.
- Plattningsbeteende: Jämfört med en rund profil sprider 12-trådig profil kontakttrycket över en större yta under arbetsbelastning.
- Jackaoffer: Dubbelflätning förlorar alltid skyddet först utan att kärnan förändras.
- Momentneutralitet: Balanserade flätade konstruktioner trotsar rotation och stoppar vridningen som öppnar flätorna för grus.
- Skarvgeometri: En avsmalnande metod hjälper till att förhindra den kombinerade spänningstoppen från nötning och utmattning.
⚠ Proffstips: Matcha konstruktionen med hårdvaran, inte priset. För att förlora hela poängen med jackan, dra helt enkelt ett dubbelflätat UHMWPE-rep på en slät, delad trumma.
5. Våt nötning beter sig inte som torr nötning
När polyamiden mättas minskar den också dess slitstyrka genom att den mjuknar och försvagas med cirka 10-15%. HMPE förblir torr och absorberar praktiskt taget ingenting. I praktiken innebär det att linan presterar på ett regndränkt däck vid 03:00 exakt som den presterade på en torr bänk, och det är trots allt den verkliga världen.
- Noll absorption: Fibern absorberar inte fukt, så de mekaniska egenskaperna förblir oförändrade medan den är nedsänkt.
- Konsekvent vikt: Den våta förtöjningslinans vikt stiger inte, och hanteringsansträngningen förblir förutsägbar för besättningen.
- Ingen mjukgöring: Filamentets yta förblir hård och motståndskraftig, inte mjuk, när den är våt.
- Frysbeständighet: Torr fiber försvårar inte isbelastningen på mättade linor i vinterhamnar.
6. Böjningsförhållandet vid ledningsledningen skapar dolda inre skador
Det finns en mycket god anledning till varför OCIMF MEG4 föreskriver ett minsta D/d-förhållande på 15:1. Spänn repet så sträcks de yttre trådarna ut medan de inre trådarna drar ihop sig och klämmer fibrerna mot varandra. Det du inte märker förrän linans delar är slitaget inuti, och det gör det till det farligaste slitageläget på alla däck.
- Femton mot ett: För att förhindra klämskador bör en böjs diameter vara minst 15 gånger repets diameter.
- Kompressionsskada: En snäv liten radie krossar inre filament där ingen visuell inspektion någonsin kommer att se dem.
- Rullens skick: Rullande kontakt omvandlas omedelbart till ren glidande nötning av fastkärvande kåprullar.
- Kumulativ effekt: Utmattning uppstår i kröken gradvis över tusentals tidvatten tills den brister.
7. Saltkristallisation är det slipmedel som ingen budgeterar för
Vatten avdunstar från ledningarna och lämnar havsvattnet kvar som natriumkloridkristaller inuti flätan. Dessa kristaller ligger mellan trådar med kanter som kan skära av enskilda filament under nästa dynamiska sträckning. Sötvattenspolning är billig och är fortfarande den underhållsmetod som ger störst avkastning på investeringen och som vi rekommenderar till flottoperatörer.
- Kristallbildning: När vattnet från havsvattnet torkar, lämnas knapriga salthörn kvar inuti flätstrukturen.
- Invändig skärning: Kristaller skär av filamenten när de sträcks från ände till ände, vilket inte kan ses från utsidan av manteln.
- Månatlig spolning: Avlagringar löses upp med sköljmedel innan de ansamlas i skadliga mängder.
- Beläggningsskydd: Kristaller kommer inte in i korrekt behandlade marina ledningar på grund av förseglade ytor.
8. Offerskydd slår att offra repet
Vi vill inte sälja dig en ny tross, vi skulle gärna sälja dig en hylsa. Slangformade nylonskydd, slitageskydd med kardborre och stötdämpande hylsor absorberar friktion vid kända slitagepunkter och byts ut på några minuter. Våra nylonskydd klarar av temperaturer upp till 250 °C, vilket är långt mer än vad den underliggande fibern klarar av.
- Avtagbara skydd: Kardborreförslutningshylsorna rör sig längs linjen i takt med att kontaktpunkterna rör sig när tidvattnet stiger och sjunker.
- Stötskydd: HD-polyesterhylsor skyddar repet när det går genom metallfästen.
- Värmehöjd: Nylonskyddet tål 250°C, långt innan fibern mjuknar.
- Kostnadsförhållande: Kostnaden för att byta ut en hylsa är en liten procentandel av att ta en förtöjningslina med större diameter ur bruk.
9. Pensionsgränser förvandlar omdöme till förfarande
Ludd är normalt. Ludd är till och med skyddande, eftersom upphöjda ytfibrer dämpar kärnan nedanför. Mätbar diameterförlust är den främsta orsaken till slitage, tillsammans med avskurna trådar som tar bort mer än en fjärdedel av tvärsnittet, hårda glaserade sektioner och kemisk missfärgning. De skrivna tröskelvärdena tar argumentet från kortleken.
- Tioprocentsregeln: Om diameterförlusten är mer än 10% tas ledningen omedelbart ur bruk.
- Antal strängar: Kapade trådar större än en fjärdedel av tvärsnittet innebär pensionering, inte reparation.
- Glasyrdetektering: De hårda, sammansmälta områdena uppvisar värmeskador som inte är urskiljbara utifrån.
- Loggade timmar: Registrerade driftsättningstimmar omvandlar subjektiv inspektion till ett granskbart pensioneringsbeslut.
Konstruktionstyper och hur var och en slits

Olika typer av flätor går sönder på olika ställen. Detta är inte marknadsföringens slitageprofil; det är den slitageprofil vi faktiskt ser på produkter som returneras till oss.
| Konstruktion | Kontaktbeteende | Primär slitzon | Skarvningssvårigheter | Bästa passform |
| 12-trådig enkel flätad | Plattar till under belastning, brett fotavtryck | Jämn ytfuzz | Låg, ihålig kärna accepterar nedgrävning | Vinschar med delade trummor, huvudförtöjning |
| Dubbel flätad | Håller rund profil | Ytterjacka offrades först | Hög begravningsplats med två stigar | Grova betongpollare, högt skav |
| 8-trådig flätad | Momentneutral, ligger platt | Strandkronor | Måttlig | Vridhuvuden och kapstans |
| Parallell kärna | Noll konstruktionsmässig töjning | Endast jacka | Specialist | Statisk terminalsäkring |
| Belagd 12-trådig | Förseglad yta, låg inträngningsförmåga | Beläggningslagret först | Låg | Arbetskojplatser med hög salthalt |
Vi har alltid rekommenderat en fungerande förtöjning med ett 12-trådigt UHMWPE-rep, och utplattandet fungerar faktiskt. Det är mer kontaktyta, så mindre tryck per kvadratmillimeter, och mindre tryck innebär långsammare slitage. Om det finns rostigt stål eller obehandlad betong använder vi en mantelkonstruktion och betalar det högre priset för UHMWPE-rep för att täcka våra behov.
⚠ Proffstips: Alla flätade UHMWPE-linor som läggs över en trådräfflad trumma kommer att slitas ut inom några veckor. Innan de sätts i drift, montera släta hylsor.
Material vägda mot alternativen

Kunskap om de olika typerna av förtöjningslinor ger ett sätt att undvika att överspecificera en typ och underspecificera en annan. Nylon har utmärkt stötdämpning, och när det är vått slits det inte bra.
Polyester är bättre än vad som gäller UV- och friktionsbeständighet, men den är tyngre och har ett lägre förhållande mellan styrka och vikt. Ståltråd är svår att skära, och den böjer sig och rekylerar med dödlig kraft.
| Material | Densitet | Förlängning | Våtstyrkeförlust | Nötningsbeständighet | Smältpunkt |
| UHMWPE (HMPE) | 0,97 (flytande) | 3-4% | 0% | Excellent | 145°C |
| Nylon (polyamid) | 1,14 (sänkor) | 20-30% | 10-15% | Bra, sämre vått | 215°C |
| Polyester | 1,38 (sänkor) | 12-18% | 0% | Mycket bra | 260°C |
| Polypropen | 0,91 (flytande) | 15-25% | 0% | Rättvis | 165°C |
| Ståltråd | 7,85 (diskhoar) | Under 1% | Korroderar | Bra, kinkbenägen | Ej tillämpligt |
Förändrar flytkraft hur en lina slits?
Ja, och mer än vad den får beröm för. Den ofta ställda frågan om Dyneema flyter följer direkt av siffran 0,97, och svaret är att HMPE flyter, vilket innebär att den undviker kontakt med havsbotten, snäckskalfragment och järnvaror som tappas från båtarna. En sjunklina släpar över vad hamnbotten än är gjord av, och hamnbottnar är som sandpapper.
Under bogserarbete eliminerar flytförmågan också risken för att propellern trasslar fast, ett faktum som är av stor betydelse långt innan slitage uppstår.
Angående frågan om UHMWPE kontra Dyneema
Kunder frågar om UHMWPE kontra Dyneema varje vecka. Dyneema är inte ett separat material, det är ett märke av HMPE-fiber. Ett högkvalitativt Dyneema-förtöjningslina och en högkvalitativ, omärkt HMPE-lina delar samma polymerkemi, och de skillnader som spelar roll är fiberkvalitet, beläggning, flätspänning och om tillverkaren bryter testbatcher. Vårt tips är att begära testcertifikatet snarare än varumärkesnamnet.
Storleksguide: Diametrar, vikter och brottlaster

Underdimensionering är farligt och överdimensionering är slöseri med trumkapacitet. Dessa är arbetssiffror från vårt sortiment av HMPE-rep, användbara för alla som vill specificera en marin förtöjningslina mot fartygsförskjutning.
| Diameter (mm) | Omkrets (tum) | Vikt per 100 m (kg) | Brottstyrka (ton) | Brottstyrka (kN) |
| 24 | 1 | 37 | 38 | 371 |
| 32 | 1-5/16 | 62.5 | 68.5 | 671 |
| 40 | 1-5/8 | 87 | 98.2 | 964 |
| 44 | 1-3/4 | 96 | 118 | 1158 |
| 48 | 2 | 114 | 139 | 1364 |
| 64 | 2-5/8 | 209 | 222 | 2178 |
| 80 | 3-1/4 | 328 | 333 | 3266 |
| 96 | 3-5/9 | 509 | 455 | 4463 |
Observera viktkolumnen. Vid 44 mm bär du 96 kg per 100 meter, medan samma bärlina i stål skulle väga många gånger mer för jämförbar styrka. Det är därifrån siffran 85% kommer, och det är därför UHMWPE syntetiskt rep har ersatt vajer på de flesta däck under de senaste 10 åren.
Det är inte som att färg bara handlade om skönhet heller. Ett svart UHMWPE-rep smälter in med fett och smuts som hamnar på arbetsdäcket, och ett blått UHMWPE-rep ger en bra kontrast till vitt glasfiber och grått stål för nattarbete. Vi erbjuder båda, såväl som rött, grönt, grått och vitt.
Hur länge håller en UHMWPE-linje innan den går i pension?
Med rätt specifikation, beläggning och skydd är livslängden för en HMPE-förtöjningslina vanligtvis fem år. I hamnar med hög salthalt löper obelagda linor närmare två år. Miljön och hårdvarans skick är så överväldigande att skillnaden är så stor, och det är inte fiberkvaliteten som gör det.
| Observerat tillstånd | Stränghet | Handling | Typisk orsak |
| Lätt, jämn ludd | Normal | Fortsätt tjänsten | Rutinmässig ytkontakt |
| Diameterförlust under 5% | Övervaka | Logga och kontrollera varje månad | Progressivt keilledsslitage |
| Diameterförlust över 10% | Kritisk | Gå i pension omedelbart | Ihållande nötning, dålig hårdvara |
| Hårda glaserade fläckar | Kritisk | Pensionera sektion eller linje | Friktionsvärme, fastkärvade rullar |
| Klipp trådarna över 25% | Kritisk | Gå i pension omedelbart | Skarp kantkontakt |
| Missfärgning, stelhet | Undersöka | Provprov | Kemisk eller UV-exponering |
Dokumentationskrav för förtöjningslinregler enligt OCIMF MEG4 och SOLAS inspektionsprocedurer kräver dokumenterad linjehantering, inte memorerad hantering. Brottlasterna som anges i certifikatet är baserade på de fysiska testmetoder som specificeras i ISO 2307. Tre standarder, ett praktiskt resultat: för register eller förlora i en hamnrevision.
⚠ Varning: En linje som passerade för 12 månader sedan är värd ingenting idag. Pensionsbeslut baseras på utplaceringstimmar, inte på kalenderålder.
Inspektions- och hanteringstips som köper extra säsonger

Verkliga vinster uppnås genom oglamorösa vanor. De återkommande förebyggbara skador som vårt serviceteam ser på returnerade produkter år efter år kan härledas till att fyra eller fem saker har utelämnats.
- Sötvattenspolning: Spola slangarna varje månad för att lösa upp saltkristaller innan dessa kan skära in i fibern.
- Änd-för-ände-rotation: Rotera linjerna varje år, så att slitaget sprider sig snarare än koncentreras.
- Polering av hårdvara: Slipa kallyds till 400 grit och fila varje grader du hittar.
- Torr, ventilerad förvaring: Förvara spolarna borta från direkt solljus i ett luftigt däckskåp.
- Omplacering av ärm: Flytta skavskydden i samband med att kontaktpunkten rör sig genom tidvattenfluktuationer.
Vid skarvning frågar arbetslagen ofta om hur man skarvar UHMWPE-rep i fält. En ihålig 12-trådig skarv accepterar en standard skarv med en aluminiumfid, och skarvlängden måste uppgå till 21 fids för att undvika glidning under belastning. En korrekt ögonskarv håller cirka 90% av den listade hållfastheten. En knut räcker till ungefär hälften. Undvik att knyta knopar i linor som används för att förtöja.
För vad det är värt, min gamle båtsman svor vid de dagliga turer vi gjorde längs de första 10 metrarna med bara händerna. Han fick mer inre skador på det sättet än någon någonsin ertappad med en checklista.
Vad skulle vi sätta på era pollare?
Där generiska linjer inte når tillräckliga
- Obestruket importlager: Fiber utan polyuretanbehandling absorberar salt inom några veckor efter leverans, och det förbrukas vanligtvis på en kajplats med hög salthalt på mindre än två år.
- Fyndjackade byggen: Lös bindning mellan ytterskikt och kärna gör att manteln buntar sig under utmatning och koncentrerar friktionen på ett ställe, vilket förstör linan vid den punkten.
- Kabelbyten dimensionerade efter vana: När man ersätter stål med syntetmaterial är samma diameter i allmänhet för mycket för trummans kapacitet, och det utesluter helt enkelt de olika böjningsradiekraven.
- Omärkt fiber utan batchdata: Om det inte finns något brotttestcertifikat kopplat till din individuella spole, är den utskrivna MBL-koden inte ett mått, utan ett påstående.
Vad vi rekommenderar istället
- Belagd huvudlinje för arbetsplatser: Marint förtöjningsrep i belagd 12-trådig konstruktion hanterar dagliga tidvattencykler, flyter lätt bort från bottensand och är DMX-behandlingad för den där 20%-nötningsförbättringen.
- Besättningsskydd på bemannade däck: Anti-snäppförtöjningsrepet bygger en energiabsorberande kärna i linan, så att en skiljevägg under belastning faller ner till däck istället för att rekyleras tillbaka genom snapback-zonen.
- Högcyklsboj och hängsmyckesarbete: HMPE förtöjningspendel finns från 12 mm till 44 mm med brotthållfastheter från 121 kN till 1158 kN, skarvade till 6, 8, 10 eller 15 fot på beställning.
- Överspänningsutsatta portar som behöver sträckas ut: Förtöjningslina i nylon- eller polyester-polypropylenblandning ger extra elasticitet framför den styva huvudlinan och skyddar däckets beslag mot stötar, i enlighet med OCIMF MEG4.
- Lastning av offshoreterminal: Enkelpunktsförtöjningstrossan tillverkas i storlekar från 80 mm till 256 mm med en öljett MBL som når 2411 ton, byggd för tankfartygstransport där inget annat är i närheten.
Inuti Duracordix: Kapacitet bortom spolen
Vi är inte en leverantör av rep. Vi är en leverantör av lösningar för syntetiska rep, och det återspeglas i vad vi gör innan beställningen görs snarare än efter.
Teknik och testdjup
- Intern bryttestning: Varje parti genomgår destruktiv dragprovning på vår egen utrustning, och informationen skickas med partiet istället för att vänta på begäran.
- Certifieringsomfattning: Godkännanden enligt ABS, DNV, BV, CCS, ClassNK, LR och RINA innehas, med OCIMF MEG4-inriktning över hela förtöjningsområdet.
- Beläggningsutveckling: DMX-formuleringen utvecklades utifrån våra egna tester av saltinträngning och ythårdhet, testad enligt ISO 4892-2 under 1 000 timmars UV-exponering.
- Produktionskontroll i sex steg: Fiberval, tvinning, flätning, beläggning, värmebehandling och testning görs internt, så kvalitetskontroll sker i varje process och inte i det slutliga inspektionsstadiet.
Lösningsstöd, inte bara leverans
- Specifikationskonsultation: Ange arbetsförhållandena så föreslår vi material, konstruktion, diameter, MBL, skarvkonstruktion, skyddsstrumpa, förpackning och leveransarrangemang som ett paket.
- Anpassad byggkapacitet: Som UHMWPE-reptillverkare arbetar vi med våra egna linjer, vilket gör att vi kan producera icke-standardiserade diametrar, längder, färger och skarvkonfigurationer utan att behandla dem som undantag.
- Exempelutvärdering: 7 till 14 dagar för provbedömning före åtagande, eftersom ingen bör köpa ett förtöjningssystem enbart från ett datablad.
- Leverans och eftermarknadskoordinering: Bulkproduktionen sker inom 30–45 dagar, akutlager skickas inom 5–10 dagar, och det tekniska teamet förblir tillgängligt efter leverans istället för att försvinna när fakturan har skickats.
Användningsområden inkluderar marin förtöjning, offshore-verksamhet, bogsering, lyft, fiske och vattenbruk, bärgning av fyrhjulsdrivna fordon, industriell säkerhet och byggbranschen. Samma teknikområde, men varierande arbetsförhållanden.
Kompletterande utrustning värd att specificera tillsammans med
Beställda som system kan dessa artiklar minska utbytesfrekvensen betydligt mer än en fiberuppgradering.
Skydd på däcksidan
- Använd skyddshylsa: Skavskydd finns som rörformiga hylsor, Dura Guard med kardborreband, PR-slitageskydd och stötskydd i HD-polyester, i storlekarna 6 mm till 110 mm.
Säkerhet i livbåtar
- Fallskyddsanordning: Fallskyddsanordning kombinerar 24 mm HMPE-fläta med 6,5T schacklar med 30T brottstyrka och uppfyller IMO MSC.1/Circ.1327 och SOLAS-standarder.
Bogseringstjänst
- UHMWPE bogserlina: UHMWPE bogserlina sitter bredvid förtöjningsfiberplattformen, med diametrar från 12 mm till 96 mm och brotthållfastheter från 121 kN upp till 4463 kN.
Räckviddsförlängning
- Räckviddsförlängning: En UHMWPE förlängning av vinschlina lägger till arbetslängd innan man köper en längre primärlina, tillgänglig i 1/4″, 3/8″ och 1/2″ vid 50 fot.
Bortom förtöjningsdäcket
- Fiske och vattenbruk: Trålvarpar och HMPE fiskbur nät använder samma fiberkemi mot konstant slipande motstånd.
- Lyftoperationer: Kranrep och UHMWPE-D rundsling ger ett styrka-till-vikt-förhållande åtta gånger högre än stål, med en säkerhetsfaktor på 5:1 eller 7:1.
- Bärgning av fordon: Mjuk schackel Och UHMWPE-bogserlinans storlekar varierar från 5 mm vid 8 200 pund upp till 18 mm vid 95 000 pund.
- Skogstransport: En syntetisk timmerplast i 3/8 tum rymmer 18 500 pund (ca 18 500 pund) med en vikt på ungefär en tredjedel av en stålplastplasts vikt.
Folk frågar också
Vad är HMPE-rep?
Högmodulpolyeten är samma material som används för UHMWPE. Båda beskriver gelspunnen polyetenfiber tillverkad av uppradade molekylkedjor, vilket ger stålekvivalent styrka vid ungefär en sjundedel av vikten.
Vilka är de 6 typerna av förtöjningslinor?
Sex är vanliga: UHMWPE, nylon, polyester, polypropen, polyeten och ståltråd. Var och en skiljer sig åt i flytförmåga, töjbarhet och nötningsbeständighet, så valet beror på kajförhållandena och inte på vana.
Vilket är det bästa repet för förtöjningslinor?
UHMWPE lämpar sig för kommersiella förtöjningar med hög spänning. Nylon lämpar sig för hamnar som utsätts för överspänningar och behöver stötdämpning. Långvarig tropisk förtöjning uppnås genom polyester. Ingen fiber är en självklar vinnare i alla tillämpningar.
Flyter UHMWPE-rep verkligen?
Ja. Den specifika vikten på 0,97 är lägre än havsvatten, vilket gör att linan flyter. Det förhindrar nötning från havsbotten och eliminerar risken för att propellern trasslar sig fast under bogserbåtsoperationer.
Hur mycket nötningsmotstånd tillför beläggning?
Runt 20%. DMX-beläggning fyller mellanrum, blockerar saltpenetration och härdar ytan, vilket förlänger livslängden mätbart på arbetsplatser med hög salthalt.
Förlorar UHMWPE styrka när det är vått?
Nej. Vattenabsorptionen är försumbar, vilket gör att våtstyrkan är lika med torrstyrkan. Som jämförelse förlorar nylon 10-15% i draghållfasthet när den är helt mättad.
Vilket böjningsförhållande bör jag bibehålla?
Minst 15:1 D/d under OCIMF MEG4. Böjdiametern måste vara 15 gånger repets diameter, annars krossas de inre filamenten utan någon yttre indikation.
När ska jag ta bort en förtöjningslina?
Ta bort vid diameterförlust på 10%, kapade trådar som överstiger 25% av tvärsnittet, hård glasering eller kemisk missfärgning. Loggade driftsättningstimmar vägleder beslutet tillsammans med visuell inspektion.
Hur länge håller UHMWPE förtöjningslina?
Fem år är vanligtvis för belagda, skyddade linjer. Obelagda linjer i aggressiva portar löper närmare två år. Hårdvarans skick och underhåll dominerar resultatet.
Kan jag skarva UHMWPE själv?
Ja, på 12-trådig ihålig fläta. Använd en aluminiumfläta och begrav minst 21 flätade trådar. En korrekt tillverkad ögonskarv håller ungefär 90% av den nominella hållfastheten.
Varför har mitt rep glaserade fläckar?
Friktionsvärme. Fibern mjuknar vid nära 145 °C, och fastklämda klockrullar eller snabb utmatning under belastning genererar tillräckligt med värme för att smälta samman ytfilamenten.
Skadar saltkristaller verkligen rep?
Ja. Avdunstande havsvatten lämnar kantiga kristaller inuti flätan som skär av filamenten under dynamisk sträckning. Månatlig spolning med sötvatten förhindrar ansamling helt.
Skiljer sig Dyneema från UHMWPE?
Nej. Dyneema är ett märke av UHMWPE-fiber. Kemin är identisk, så jämför fiberkvalitet, beläggningskvalitet, flätspänning och batchtestdata istället för varumärken.
Vilken diameter behöver jag?
Mät efter fartygets deplacement och vindriktning, inte efter vana. En 44 mm HMPE-lina bär 133,6 ton MBL och väger 96 kg per 100 meter.
Kan UHMWPE ersätta ståltråd direkt?
Vanligtvis ja, med reducerad diameter. Montera släta trumhylsor först, eftersom trådräfflade trummor strimlar syntetfiber inom några veckor efter installationen.
Slutsats
Även premium syntetiska linor slits så småningom ut. Rätt dimensionering, skyddande hylsor och strikta inspektionsrutiner köper värdefull driftstid. Förstå att varje UHMWPE-förtöjningslina är beroende av släta klossar och rena fairleads för att överleva tuffa kustmiljöer. Besök Duracordix online för att utforska expertlösningar, granska vårt marina produktsortiment och säkra säker fartygsdrift idag.
Om författaren

Moses Xu
VP och teknisk marknadschef
Med över 10 års praktisk erfarenhet av högpresterande syntetfiberteknik hjälper jag globala kunder – från professionella racingteam till maritima teknikföretag – att skapa unika och speciella fiberlösningar genom att använda högpresterande UHMWPE, Kevlar, nylonfiber etc. Låt oss hjälpa dig med nästa projekt och lösa alla dina smärtpunkter tillsammans.
 Svenska
 English
 Español
 Deutsch
 Français
 العربية
 한국어
 Русский
 Ελληνικά
 Italiano
 Português
 日本語
 Türkçe
 Tiếng Việt
 简体中文
 Suomi